

Imaginez une cuisine de camionnette au bout d'une route d'accès poussiéreuse : le co...
Maison / Nouvelles / Nouvelles de l'industrie / charnières à dégagement rapide : applications, critères de sélection et conseils pratiques
La porte d'armoire d'un camping-car commence à claquer après quelques milliers de kilomètres. Un loquet de barrière pour bétail se desserre en une semaine. Un panneau d'accès sur une protection de machine ne se ferme plus à ras. Dans la plupart de ces cas, l’axe de charnière n’est pas en cause. La vraie cause est qu'une charnière à dégagement rapide a été choisie uniquement pour des raisons de commodité, sans vérifier ce dont la goupille, le levier et le support ont besoin pour survivre en service.
La réponse courte : les charnières à dégagement rapide restent serrées uniquement lorsque le mécanisme de dégagement, la qualité du matériau et les tolérances de pliage sont spécifiés ensemble. Alignez ces trois éléments et la pièce peut fonctionner pendant des centaines de milliers de cycles. Si vous vous trompez, aucun serrage ne sera utile, car le jeu est intégré à la géométrie dès le premier passage d'emboutissage.
Il n’existe pas de conception universelle à dégagement rapide. Chaque mécanisme échange la vitesse de fonctionnement contre la force de serrage, le coût et la sensibilité des tolérances, et le bon choix dépend de la fréquence d'ouverture du joint et de la charge qu'il supporte lorsqu'il est fermé.
En règle générale, citez le nombre de cycles sur le dessin plutôt que le nom du mécanisme. Un fournisseur qui sait que le joint sera ouvert 200 000 fois spécifiera une goupille durcie et un alésage plus serré sans qu'on le lui demande.
Les retours sur le terrain ont tendance à se regrouper autour de cinq points, et quatre d'entre eux sont définis au stade du dessin plutôt qu'à l'assemblage.
Les feuilles de charnière ont généralement une épaisseur de 1,2 mm à 4,0 mm. Les sections plus fines permettent d'économiser du poids et des coûts, mais réduisent la rigidité qui maintient l'articulation sous charge, c'est pourquoi les charnières fines en acier inoxydable semblent souvent lâches bien avant d'avoir l'air usées.
| Matériau de la feuille | Épaisseur habituelle | Goupille et mécanisme | Contrainte pratique |
|---|---|---|---|
| Acier à faible teneur en carbone laminé à froid | 1,5 à 3,0 mm | Goupille en acier zingué | Coût le plus bas, mais la qualité du placage décide de la durée de vie contre la corrosion |
| Acier zingué | 1,5 à 2,5 mm | Goupille zinguée ou inoxydable | L'épaisseur du revêtement doit être prise en compte dans l'espace d'articulation |
| Acier inoxydable 304 | 1,2 à 3,0 millimètres | Goupille 304, qualité correspondante | Retour élastique plus élevé, donc rayon de courbure plus grand et plus de tonnage de presse |
| 5052 aluminium | 2,0 à 4,0 mm | Goupille inox avec anti grippage | Léger et résistant à la corrosion, mais risque de grippage au niveau de l'alésage |
Pour une utilisation lavable, marine ou extérieure, le 304 couvre la plupart des cas et le 316 vaut la prime lorsque des chlorures sont présents. Si le vantail est en acier, la goupille doit toujours être en acier inoxydable ou plaquée avec un poids de revêtement spécifié, car une goupille bon marché est le moyen le plus rapide de transformer une bonne charnière en une charnière corrodée.
Deux dimensions sont à l'origine de la plupart des conflits entre le dessin et la pièce finie. Le premier est la position du trou par rapport au coude. Gardez le centre du trou à au moins 2,5 fois l'épaisseur du matériau plus le rayon de courbure intérieur loin de la ligne de courbure. Tout ce qui se rapproche entraînera la formation de l'ovale, et aucun argument d'inspection ne change cette physique.
La seconde est l’écart entre les articulations. Laisser 0,2 à 0,3 mm de jeu axial par joint sur les pièces qui seront peintes, et 0,10 mm sur les joints métalliques nus qui ne doivent pas vibrer. Le rayon de courbure intérieur minimum est d'environ une épaisseur de matériau pour l'acier doux et une épaisseur et demie pour l'acier inoxydable 304 recuit ; des rayons plus serrés risquent de se fissurer au niveau de l'articulation là où le matériau a déjà été travaillé le plus durement.
Cela aide également à indiquer comment la planéité sera mesurée. Une légende de planéité de 0,3 mm sur un vantail de 150 mm signifie des choses très différentes sur une plaque de surface et sur un montage de production, et la différence se traduit par une porte qui se ferme sur le banc et non sur le véhicule.
La plupart des charnières à dégagement rapide peuvent être fabriquées sous la forme d'une seule feuille estampée avec deux coudes plus une goupille et un ressort achetés. Lorsque la conception dérive vers une construction soudée en cinq pièces avec un bossage usiné, le coût unitaire augmente généralement de 40 à 70 pour cent et le délai de livraison double, sans aucun gain de fonctionnalité.
Trois habitudes réduisent les coûts au stade de l'outillage. Formez le jointure à partir de la feuille plutôt que de souder un tube. Utilisez le même diamètre de trou pour la goupille et les vis de montage afin qu'une taille de foret ou de poinçon couvre les deux. Et évitez les opérations secondaires sur les surfaces d'usure, car l'ébavurage et le culbutage après le placage ou le revêtement enlèveront exactement la couche pour laquelle vous avez payé.
Le volume décide du processus. Au-dessus d'environ 50 000 pièces par an, une matrice progressive s'amortit rapidement. En dessous de 5 000 pièces, la découpe au laser et le pliage avec une presse plieuse avec un simple dispositif de fixation sont presque toujours moins chers, en particulier pour les charnières comportant plus d'une longueur d'articulation. Un fournisseur qui gère les deux itinéraires peut proposer honnêtement le crossover au lieu de mettre chaque travail sur une matrice.
Le zingage de 8 à 12 microns avec une passivation trivalente est la norme pour les charnières intérieures en acier, et une résistance au brouillard salin de 96 à 240 heures est réaliste en fonction de la classe spécifiée. Le revêtement en poudre de 60 à 90 microns donne une meilleure résistance aux chocs et aux UV mais doit être masqué au niveau de l'articulation ou les pièces doivent être conçues en tenant compte de la surépaisseur.
Les pièces en acier inoxydable ont encore besoin d'une passivation après le culbutage, car le fer libre incrusté par l'outillage apparaît sous forme de taches de rouille en quelques semaines à l'extérieur. Quelle que soit la finition choisie, indiquez clairement quelles surfaces sont des surfaces d'usure et doivent rester sans revêtement.
Envoyez ces points avec le dessin et la plupart des allers-retours disparaissent avant que le premier échantillon ne soit découpé.
Des questions matérielles surgissent généralement à ce stade, et une brève référence sur comment choisir les matériaux pour les pièces d'emboutissage en métal couvre la logique de sélection des notes qui se cache derrière le tableau ci-dessus.
Les charnières à dégagement rapide s'inscrivent parfaitement dans la famille du formage de tôles : découpage, perçage, pliage, parfois un emboutissage superficiel pour l'articulation, puis placage ou revêtement. Ningbo Dasheng Metal Products gère toute cette chaîne en interne, avec des presses de 4T à 1000T, une capacité d'emboutissage jusqu'à 1300 x 1000 mm et une épaisseur de matériau de 20 mm, un emboutissage profond jusqu'à 450 mm de profondeur et 1000 mm de diamètre, ainsi qu'un atelier d'outillage interne et une certification ISO 9001:2015.
Pour les vantaux de charnière, cela signifie qu'un fournisseur peut citer le flan, les courbures, la formation des charnières et la finition, et maintenir l'espace des charnières sur la même révision du dessin tout au long. Les pièces construites selon un dessin ou un échantillon constituent le mode de travail normal.
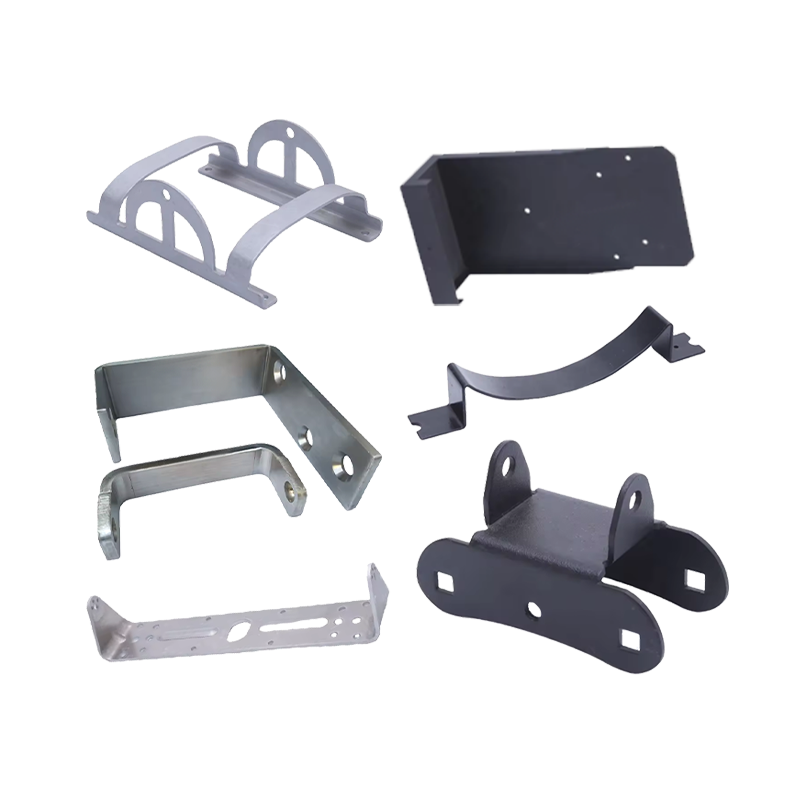 Fabrication de tôles sur mesure et pièces métalliques embouties Fournit une fabrication de tôlerie personnalisée, y compris le pliage, la découpe au laser et l'estampage des feuilles de charnière et des pochettes estampées, avec finitions au dessin. Voir le produit →
Lorsque la conception nécessite une lame plus lourde ou une poche estampée pour un ressort de détente, le même atelier effectue un travail d'estampage de haute précision avec un outillage développé en interne, qui raccourcit la boucle entre une tolérance qui ne tiendra pas et une correction de matrice.
 Estampage des métaux et traitement des composants de haute précision Composants emboutis sur mesure avec développement d'outillages, presses jusqu'à 1000T, pliage, soudage et finition de pièces de charnières et d'équipements extérieurs. Voir le produit →
Les charnières peintes et les charnières pour équipements extérieurs nécessitent généralement un pliage, un soudage et un revêtement en poudre en un seul flux, qui est également traité sous le même toit.
 Pliage, estampage et revêtement en poudre de métaux sur mesure Pliage, poinçonnage et estampage de tôles sur commande avec revêtement en poudre pour charnières peintes, cadres soudés et boîtiers de précision. Voir le produit →
De plus amples informations sur le formage, notamment le pliage, la découpe au laser et les cadres soudés, sont répertoriées sous pièces de pliage personnalisées .
Une charnière à dégagement rapide est une petite pièce avec un travail inhabituellement serré : elle doit être localisée, serrée, libérée à la main et continuer à faire les trois après des milliers de cycles. La spécification qui permet que cela se produise n'est pas compliquée, mais elle doit être écrite, couvrant le jeu au niveau de la goupille, la distance du trou par rapport au coude, l'espace entre les articulations avant le revêtement et la paire de matériaux pour la goupille. Les dessins qui indiquent ces quatre valeurs, ainsi que le nombre de cycles et les heures de corrosion, passent généralement de l'échantillon à la production sans la troisième série de changements d'outils qui ronge le calendrier.
Évier de camping-car avec couvercle : couvercles en verre, ajustement des découpes et conseils d'approvisionnement pour les constructions de fourgonnettes
Support de montage TV pour camping-car : conception, matériaux et approvisionnement OEM personnalisé
Que vous souhaitiez devenir notre partenaire ou que vous ayez besoin de nos conseils professionnels ou de notre assistance dans la sélection de produits et la résolution de problèmes, nos experts sont toujours prêts à vous aider dans les 12 heures dans le monde entier.
Contactez-nous
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unité 2, bâtiment 19, parc Zhichuangzhizao, zone industrielle de Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, Chine
Imaginez une cuisine de camionnette au bout d'une route d'accès poussiéreuse : le co...
La porte d'armoire d'un camping-car commence à claquer après quelques milliers de ki...
Un téléviseur de camping-car de 24 pouces pèse environ 3,5 kg, et un écran de 32 pouces sur br...
